
Krystalizacja (ZLD)
- Czym jest krystalizacja?
Krystalizacja to wytwarzanie ciała stałego (kryształu lub osadu) z jednorodnej cieczy, która jest zagęszczana do poziomu przesycenia (stężenie > rozpuszczalność) w danej temperaturze.
Dostępne są trzy następujące procesy krystalizacji:
- Przesycenie poprzez schłodzenie roztworu z minimalnym odparowaniem
- Przesycenie poprzez odparowanie rozpuszczalnika z niewielkim chłodzeniem
- Odparowanie poprzez połączenie chłodzenia i odparowania w parownikach adiabatycznych (krystalizatorach próżniowych)
Krystalizatory mogą wytrzymać ciągłą krystalizację wszystkich trudno i łatwo rozpuszczalnych soli sodowych, takich jak chlorek sodu i siarczan sodu, bez nadmiernego usuwania kamienia i częstego czyszczenia. Oznacza to wyższe jednostkowe zużycie energii (OPEX) i wyższy jednostkowy koszt kapitałowy (CAPEX).
Zazwyczaj wykorzystują one parę świeżą, ale mogą również wykorzystywać technologię MVR (wymuszonego obiegu) do recyklingu pary, aby zmniejszyć zużycie energii, a tym samym OPEX. Krystalizatory z wymuszonym obiegiem zagęszczają solankę odprowadzoną z urządzeń zagęszczających, chociaż niewielkie strumienie ścieków są czasami oczyszczane bezpośrednio przez krystalizator z wymuszonym obiegiem. Stałe produkty uboczne dają możliwość odzyskania cennych soli na końcu procesu ZLD.
- Wyjaśnienie procesu
Krystalizacja zachodzi w parowniku-krystalizatorze z wymuszonym obiegiem, gdzie następuje generowanie i akumulacja kryształów w roztworze (rys. 1). Za parownikiem-krystalizatorem znajduje się urządzenie odwadniające (wirówka lub filtr ciśnieniowy), które oddziela kryształy soli od zawiesiny produktu. Roztwór macierzysty zawraca się do krystalizatora w celu dalszego zagęszczenia.

Rys. 7, Proces krystalizacji.
Wyparka z wymuszonym obiegiem jest zazwyczaj zasilana przez zewnętrzne źródło ogrzewania parowego, które jest wykorzystywane ze względu na wysoki wzrost temperatury wrzenia (BPR) roztworu o wysokim stężeniu. Krystalizator potrzebuje ok. nieco ponad 1 tonę pary wodnej do odparowania 1 tony wody.
- Wysoko rozpuszczalne sole i parownik BPR
Zastosowanie wyparki opadającej w celu zminimalizowania objętości solanki pozwala na usunięcie od 75% do 95% wody. W obecności soli o wysokiej rozpuszczalności w strumieniu zasilającym, pozostałe 5% do 25% wody jest trudne do odparowania.
Wraz ze wzrostem stężenia jonów w solach wzrasta również temperatura wrzenia roztworu. Wzrost temperatury wrzenia roztworu powyżej temperatury wrzenia wody przy danym ciśnieniu nazywa się BPR (ang. Respiration Respiration Respiration).
Weźmy na przykład chlorek wapnia (CaCl2), który jest główną solą rozpuszczoną w mokrym odsiarczaniu spalin z odsiarczania spalin z wapienia. Rysunek 2 przedstawia wzrost temperatury wrzenia wraz ze wzrostem stężenia chlorku wapnia w roztworze. Obie krzywe przecinają się na granicy rozpuszczalności chlorku wapnia we wrzącym roztworze. Chlorek wapnia jest bardzo dobrze rozpuszczalny w wodzie; w miarę zagęszczania roztworu przez parowanie pod ciśnieniem 1 atmosfery (atm) jego temperatura wrzenia nadal rośnie, aż zostanie osiągnięta granica rozpuszczalności wynosząca około 75% wagowo i z roztworu wykrystalizuje się dwuwodny chlorek wapnia (CaCl2.2H2O). Rysunek 2 pokazuje ponadto, że nasycony roztwór chlorku wapnia pod ciśnieniem 1 atm ma temperaturę wrzenia wynoszącą prawie 176,6 oC (350°F), a jego współczynnik BPR wynosi 58,8 oC (138°F).
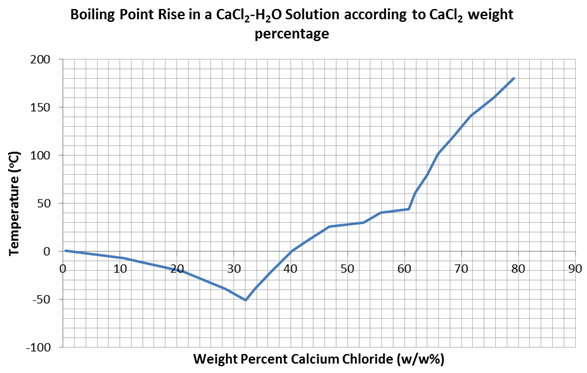
Rys. 2. Graficzne przedstawienie zależności między temperaturą wrzenia czystego roztworu chlorku wapnia a jego krzywą rozpuszczalności pod ciśnieniem atmosferycznym. Wraz ze wzrostem zawartości procentowej chlorku wapnia w roztworze, rośnie również jego temperatura wrzenia.
W tak wysokiej temperaturze chlorek wapnia, podobnie jak chlorek magnezu (MgCl2) i chlorek amonu (NH4Cl), ulega hydrolizie w wodzie, co oznacza, że uwalnia kwas solny, który agresywnie atakuje stal. Im wyższa temperatura, tym szybsze tempo hydrolizy, dlatego zbiorniki parownika i powierzchnia wymiany ciepła wymagają materiałów konstrukcyjnych odpornych na ekstremalnie korozyjne działanie tych soli w wysokich stężeniach i temperaturach. Są to bardzo drogie stopy szlachetne, takie jak tytan z dodatkiem palladu i stopy o wysokiej zawartości niklu, chromu i molibdenu, które gwałtownie zwiększają nakłady inwestycyjne (CAPEX) i stanowią ekonomiczne rozwiązanie w przypadku większości zastosowań ZLD.
 Mapa technologii oczyszczania solanki